Inšpektor sníma 30 mm hriadeľ na 30,018 mm. Výkres vyžaduje nominálnu hodnotu 30 mm a otázkou na stole je, či sa diel expeduje alebo ide do odpadkového koša. Tabuľka metrických tolerancií na to odpovedá v sekundách, ale iba vtedy, keď sú do nej privedené tri vstupy v správnom poradí: pásmo nominálnej veľkosti, písmeno základnej odchýlky a stupeň tolerancie. Pomýlite si jeden z nich a dokonale použiteľný hriadeľ sa zlikviduje, zatiaľ čo skutočne uvoľnený spoj ešte dosiahne montáž. Tabuľka nie je komplikovaná. Jeho čítanie je miesto, kde sa veci pokazia.
Najprv stručná odpoveď. Každá hodnota v tabuľke metrických tolerancií je šírka pásma v mikrónoch, nie plus alebo mínus číslo v milimetroch. 30 mm vývrt IT7 je povolená odchýlka veľkosti 21 mikrónov, čo je 0,021 mm. Považovať tých 21 za milimetre alebo ich znížiť na polovicu na plus alebo mínus 10,5 mikrónov, to sú dve chyby, ktoré najčastejšie vidíme na prichádzajúcich kontrolných správach.
Tri vstupy za každou tabuľkou metrických tolerancií
ISO 286 definuje systém. Časť 1 stanovuje stupne tolerancie a časť 2 uvádza limitné odchýlky pre hriadele a otvory do 3150 mm. ANSI B4.1 pokrýva ekvivalent palca pomocou tisícin palca, takže kresba, ktorá uvádza oba systémy v tej istej poznámke, nebude súhlasiť sama so sebou. Vyberte si jednu a zostaňte pri nej v celom tolerančnom reťazci.
Nominálna veľkosť je prvý vstup. Tolerancia oceňuje krok v pásmach a na hraniciach pásma záleží viac, ako väčšina ľudí očakáva. Funkcia 30 mm patrí do rozsahu od 18 do 30 mm, zatiaľ čo funkcia 30,5 mm sa už presunula do rozsahu od 30 do 50 mm, kde je povolená variácia širšia.
Písmeno je druhým vstupom. Malé písmená opisujú hriadele, veľké písmená opisujú otvory. Písmeno určuje, kde leží tolerančná zóna vzhľadom na nulovú čiaru, čo je samotná nominálna veľkosť, a táto poloha rozhoduje o tom, či sa spoj uvoľní alebo zachytí.
Známka je tretím vstupom. Hodnoty IT sa pohybujú od IT1 do IT18 a čím vyššie číslo, tým širšie pásmo.
Základné tolerancie ISO 286 v mikrónoch pre bežné IT triedy. Rovnaké hodnoty platia pre hriadele a otvory v rovnakom menovitom pásme, takže iba písmeno odchýlky rozhoduje o tom, či sa spoj vyčistí alebo zachytí. | Menovitý priemer (mm) | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
| Cez 3 až 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| Cez 6 až 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| Od 10 do 18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| Nad 18 až 30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| Cez 30 až 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| Cez 50 až 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| Viac ako 80 až 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
Teraz si prečítajte skutočný prípad. Vŕtanie 30 mm do H7 sa nachádza v pásme od 18 do 30 mm. H je otvor s dolnou odchýlkou nula, takže otvor môže merať kdekoľvek od 30 000 do 30 021 mm. Protiľahlý hriadeľ k6 v rovnakom pásme sa pohybuje od 30,002 do 30,015 mm. Spoj je prechodový spoj s vôľou až 19 mikrónov alebo 15 mikrónov interferencie, a to je úplný príbeh páru.
IT triedy: čo každý krok skutočne kupuje
Každý krok v rade tried je zhruba 1,6-krát širší ako ten nad ním, čo znamená, že presnosť je rýchlo drahá. Na 50 mm otvore umožňuje IT8 39 mikrónov a vo všeobecnosti vychádza zo sústruhu alebo slušného obrábacieho centra. IT6 umožňuje 16 mikrónov a bežne znamená brúsenie, často s prípravkom a dodatočnou kontrolou.
Priradenie triedy k úlohe udržuje náklady pod kontrolou. IT5 a IT6 patria medzi meradlá, čapy vretena a presné ložiskové sedlá. IT7 pokrýva väčšinu ložiskových puzdier, vývrtov prevodoviek a hydraulických vývrtov. IT8 vyhovuje lisovaným spojom, ktoré musia zostať tesné, a IT9 až IT11 sú prijateľné na lokalizáciu prvkov, ktoré nikdy neprenášajú záťaž.
Jedna kontrola, ktorá zabráni neskorším argumentom: pripočítajte tolerancie dvoch komponentov k neistote merania a porovnajte túto celkovú hodnotu s medzerou, ktorú spoj skutočne potrebuje. Ak je suma väčšia ako okno, žiadny plán kontroly nezachráni dizajn.
Hriadeľ a diera sa hodia: Správne čítanie písmen
Odchýlky hriadeľa od a do g ležia pod nulovou čiarou, takže vždy vyčistia zodpovedajúci otvor. Písmeno h dáva hornú odchýlku na nulu, takže hriadeľ nikdy nie je väčší ako nominálny. Písmená ja k a m a n tvoria prechodové zóny a p až zc sú nad nulovou čiarou ako interferencia. Diery majú rovnakú logiku ako veľké písmená a vzor odzrkadľuje: A do G čisté, H sedí na alebo nad nominálnou hodnotou, prechod z J na N, interferencia z P na ZC.
Základ diery, písaný s veľkým H, je predvolená vo väčšine konštrukcií strojov, pretože vystružený alebo vyvŕtaný otvor sa ľahšie drží a hriadeľ je možné vybrúsiť tak, aby vyhovoval. Hriadeľová základňa s malým písmenom h sa objaví, keď hotový hriadeľový kmeň alebo zakúpený hriadeľ musí lícovať s niekoľkými rôznymi otvormi.
Vôľa a rozsahy presahov pre nominálny spoj 30 mm, vypočítané z limitných odchýlok ISO 286. Záporné hodnoty sú interferencie, kladné hodnoty sú vôľa. | Fit | Typ | Rozsah 30 mm (mikrónov) | Typické použitie |
| H7/g6 | Posuvné | 7 až 41 vôľa | Polohovacie krúžky a vodidlá, ktoré potrebujú axiálny plavák |
| H7/h6 | Miestna vôľa | vôľa 0 až 34 | Kĺby, ktoré sa musia oddeliť ručne |
| H7/k6 | Prechod | 19 vôľa na 15 rušenie | Ložiskové sedadlá pri miernom zaťažení, umiestnenie hmoždiniek |
| H7/n6 | Prechod | 6 vôľa na 28 rušenie | Semi-permanentné spoje, ľahké lisovanie |
| H7/p6 | Rušenie | 1 až 35 rušenie | Vnútorné krúžky ložísk pri normálnom až veľkom zaťažení |
| H7/s6 | Nútené | 14 až 48 rušenie | Veľké rázové zaťaženie, potrebuje ohrev alebo lis |
Od stola po sedadlo ložiska
Pravidlo, ktoré rozhoduje o väčšine uloženia ložísk, je smer zaťaženia. Ak sa záťaž otáča vzhľadom na vnútorný krúžok, vnútorný krúžok potrebuje zásah do hriadeľa a vonkajší krúžok by mal sedieť s malou vôľou v kryte. Ak vonkajší krúžok nesie rotačné zaťaženie, ako je to v náboji kolesa, čísla sa vymenia a puzdro dostane interferenciu.
V praxi hriadeľ v k5 alebo k6 pokrýva bežné zaťaženie, zatiaľ čo m5 alebo m6 vyhovuje ťažším prevádzkam. Pevný vonkajší krúžok zvyčajne beží v puzdre H7 alebo J7. Akonáhle sa vonkajší krúžok otáča, K7 alebo M7 sa stáva bezpečnejším východiskovým bodom a diera je často dokončená brúsením po zložení puzdra, aby sa udržala kruhovosť pod kontrolou. Výber modelu si zaslúži rovnakú starostlivosť ako samotné uchytenie a tento návod ďalej výber modelu ložiska prechádza otázkami zaťaženia a rýchlosti, ktoré prichádzajú pred výzvou na toleranciu.
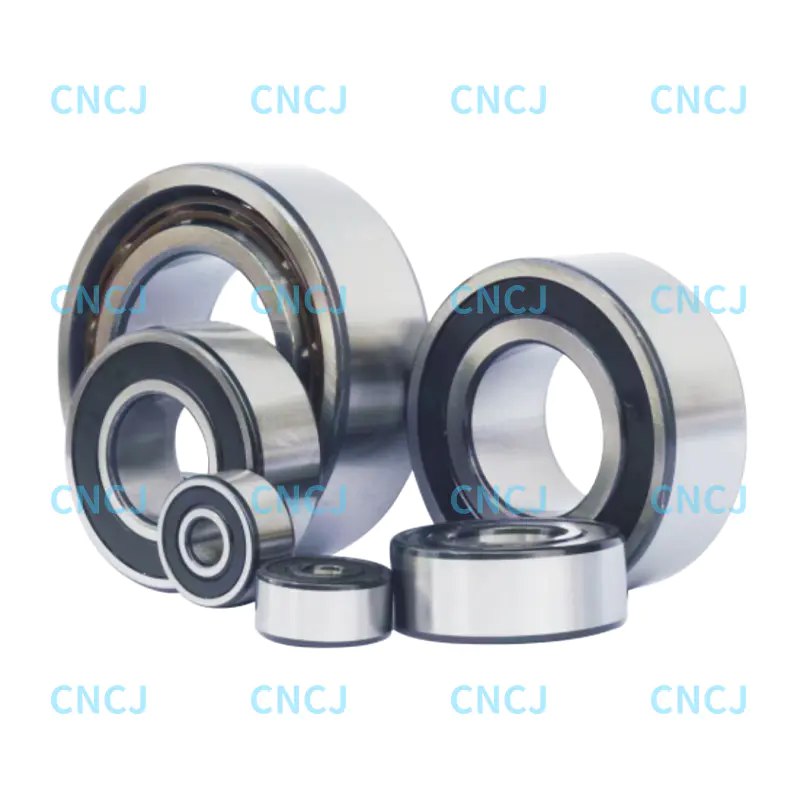 Dvojradové guľkové ložiská s kosouhlým stykom radu 32 a 33 Po uložení hriadeľa a puzdra tieto dvojradové ložiská s kosouhlým stykom vyhovujú kombinovanému radiálnemu a axiálnemu zaťaženiu; séria 32 ponúka väčšiu axiálnu kapacitu. Zobraziť produkt →
Aj materiál bývania mení odpoveď. Hliník sa rozťahuje rýchlosťou približne 23 mikrónov na meter na stupeň Celzia oproti 11 až 12 v prípade ocele, takže hliníkové puzdro, ktoré je správne na stole, môže stratiť svoju priľnavosť pri prevádzkovej teplote. V týchto aplikáciách musí byť počiatočné uloženie tesnejšie, alebo kryt potrebuje oceľovú vložku.
Fit, vôľa a predpätie: Čo tabuľka neukazuje
Uloženie s presahom ukradne časť vnútornej vôle ložiska. Spravidla sa približne 70 až 80 percent diametrálneho presahu premení na zmenšenú radiálnu vnútornú vôľu a podiel stúpa na tenkostenných krúžkoch a dutých hriadeľoch. Sedlo k6 na 30 mm otvore preto môže spotrebovať 10 až 12 mikrónov vôle, kým sa stroj vôbec rozbehne.
Skupiny ISO 5753 ako CN a C3 existujú práve z tohto dôvodu. Skupina vôle by sa mala vybrať po výpočte uloženia, nie skôr, pretože ložisko, ktoré začína na spodnom konci CN a stráca 11 mikrónov na uloženie, môže byť predpäté a môže byť horúce. Predpäté usporiadania si tiež zaslúžia overovací krok, zvyčajne kontrolu krútiaceho momentu na zmontovanom hriadeli alebo meranie nárastu teploty počas krátkeho zábehu.
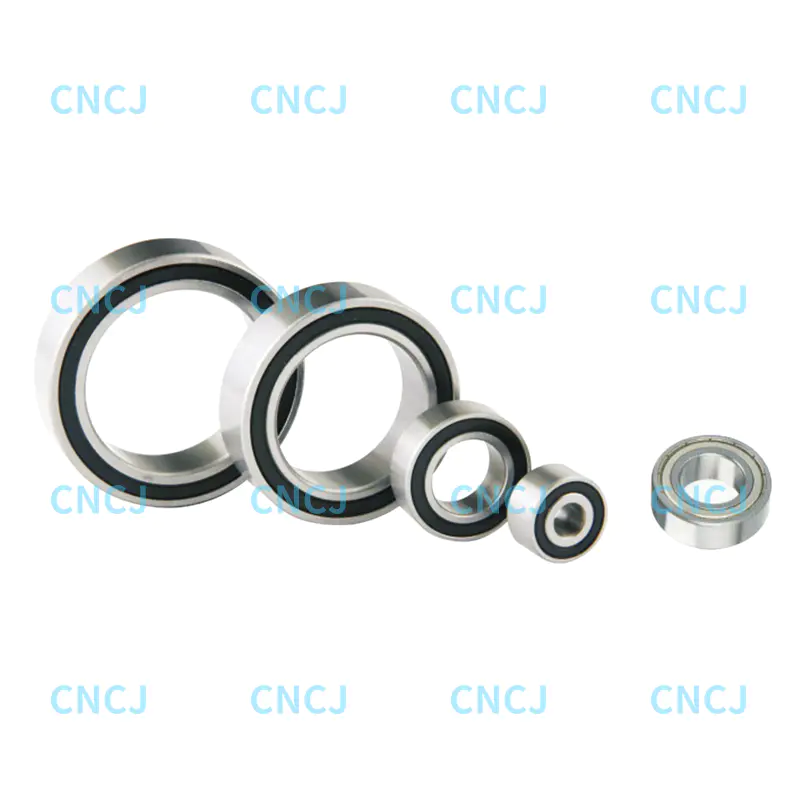 Dvojradové guľkové ložiská s kosouhlým stykom radu 52 a 53 Keď záleží na skupinách vôle a hluku pri chode, tieto dvojradové ložiská s kosouhlým stykom ponúkajú možnosti tesnenia a mazania pre vretená, veternú energiu, náboje kolies a čerpadlá. Zobraziť produkt →
Tam, kde sa očakáva, že zostava bude bežať rýchlosťou, ovplyvní prispôsobenie aj hluk. Príliš voľné sedlo umožňuje krúžok kĺzať a tečenie sa prejavuje ako nízkofrekvenčné dunenie dlho predtým, ako sa objaví viditeľné opotrebovanie.
Kde sa tabuľka končí a časť začína
Teplota je prvé slepé miesto. Oceľ rastie asi o 11,5 mikrónov na meter na každý stupeň Celzia. 100 mm oceľový otvor meraný pri 30 stupňoch Celzia namiesto referenčného 20 stupňového je zhruba o 11,5 mikrónu väčší ako jeho certifikovaná veľkosť a v pásme nad 80 až 120 mm je tolerancia IT7 široká len 35 mikrónov, takže samotný drift zaberá tretinu prídavku.
Neistota merania je druhá. Dobrý ručný mikrometer udrží plus alebo mínus 2 mikróny na kontrolovanej časti so zručným operátorom, a keď sa pridá kalibrácia meradla, teplota dielu a technika, 4 až 6 mikrónov je realistický údaj. Toto číslo musí ležať v tolerančnom pásme, nie vedľa neho.
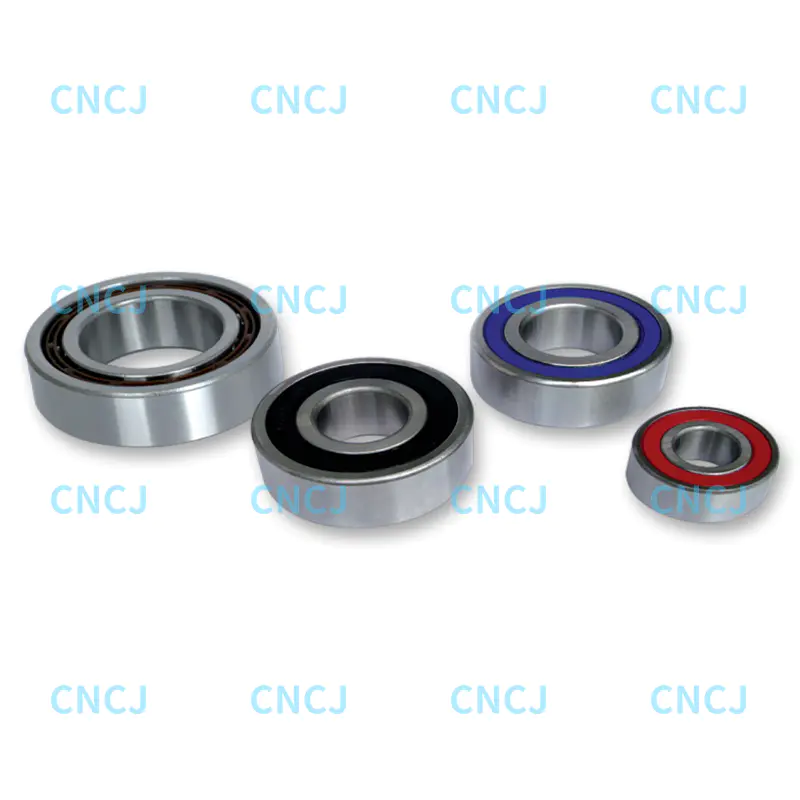 Guličkové ložiská s hlbokými drážkami od Ningbo Wanshun Bearing Na kontrolu kruhovitosti, povrchovej úpravy a podmienok lisovania poskytuje tento produkt s hlbokou drážkou guľôčkové ložisko prístup k dopytu a cenovej ponuke. Zobraziť produkt →
Geometria je tretia. Veľkostné tabuľky nehovoria nič o guľatosti, valcovitosti, skosení alebo povrchovej úprave. Vývrt s tromi lalokmi môže prejsť dvojbodovou mikrometrovou kontrolou a napriek tomu vytvorí uloženie, ktoré rachotí alebo sa zadrie. Lisované spoje vo všeobecnosti vyžadujú povrchovú úpravu pod približne 0,4 mikrónu Ra, pretože hrubší povrch sa počas montáže strihá a potichu vracia časť interferencie, ktorú ste vypočítali.
Praktická kontrola pred schválením prispôsobenia
- Pred porovnaním akýchkoľvek čísel si overte nominálne pásmo, štandard a systém jednotiek na oboch výkresoch.
- Preveďte hodnotu tabuľky z mikrónov na milimetre a napíšte na výkres skutočné limity, nielen kód triedy.
- Zistite, či sa záťaž otáča s vnútorným krúžkom alebo vonkajším krúžkom, a skontrolujte, či je interferencia na zaťaženom krúžku.
- Odpočítajte očakávanú stratu povolenia od požadovaného vnútorného povolenia a potom potvrďte, že skupina povolení stále vyhovuje aplikácii.
- Pred prijatím alebo zamietnutím diel namočte na referenčnú teplotu a overte meracie zariadenie vrátane kalibrácie.
- Skontrolujte formulár a dokončite samostatne. Samotná veľkosť nevystihuje sedenie.
Nič z toho nerobí tabuľku metrických tolerancií nespoľahlivou. Jednoducho to znamená, že tabuľka vám dá veľkosť pásma a všetko ostatné o spoji pochádza zo smeru zaťaženia, teploty, straty vôle a geometrie. Staviame vysoko presné dvojradové guľkové ložiská s kosouhlým stykom s nízkou hlučnosťou a ložiská s hlbokou drážkou podľa tých istých pravidiel ISO 286 a reťaz tolerancie sa znova kontroluje pri montáži a nie iba na rysovacej doske. Keď je lícovanie kritické, vytvorte jeden spoj, zmerajte montážnu silu a nechajte diel potvrdiť to, čo tabuľka predpovedala.


